联系我们:0512-57673880
硬质合金精密内孔抛光设备如何保证拉丝模的抛光精度?
硬质合金精密内孔抛光设备如何保证拉丝模的抛光精度
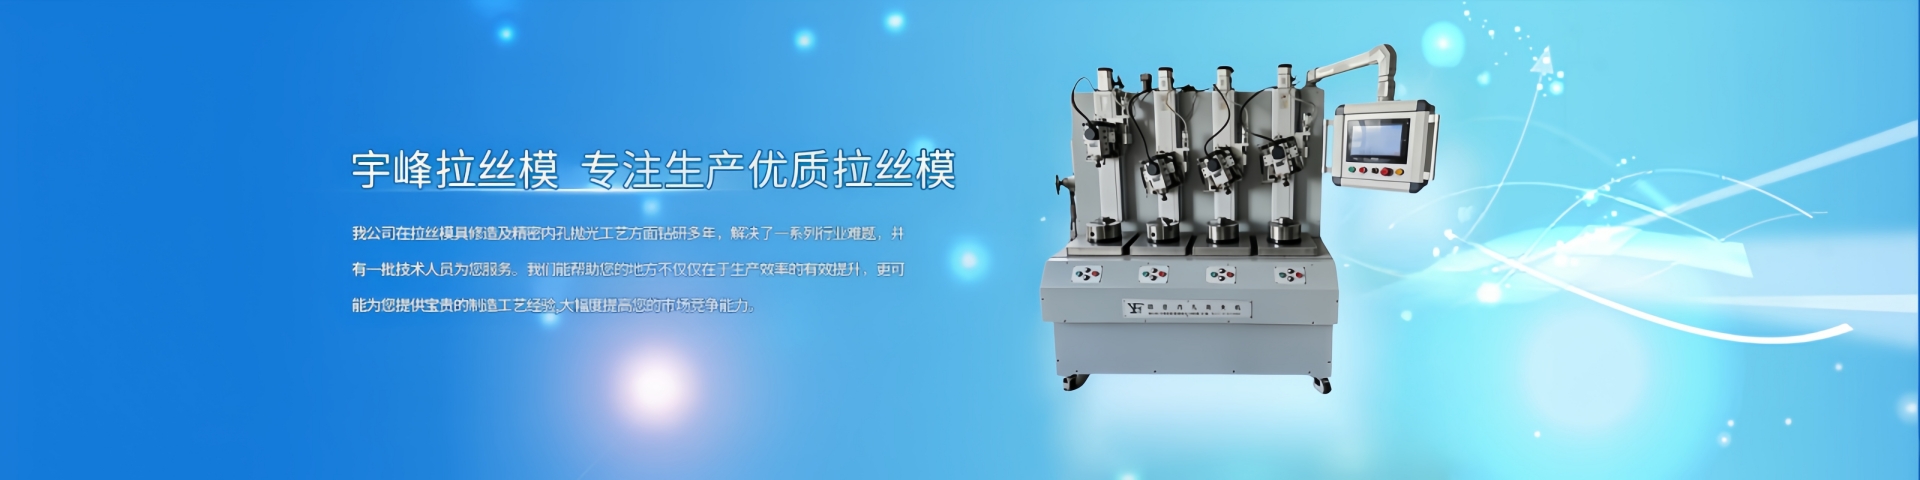
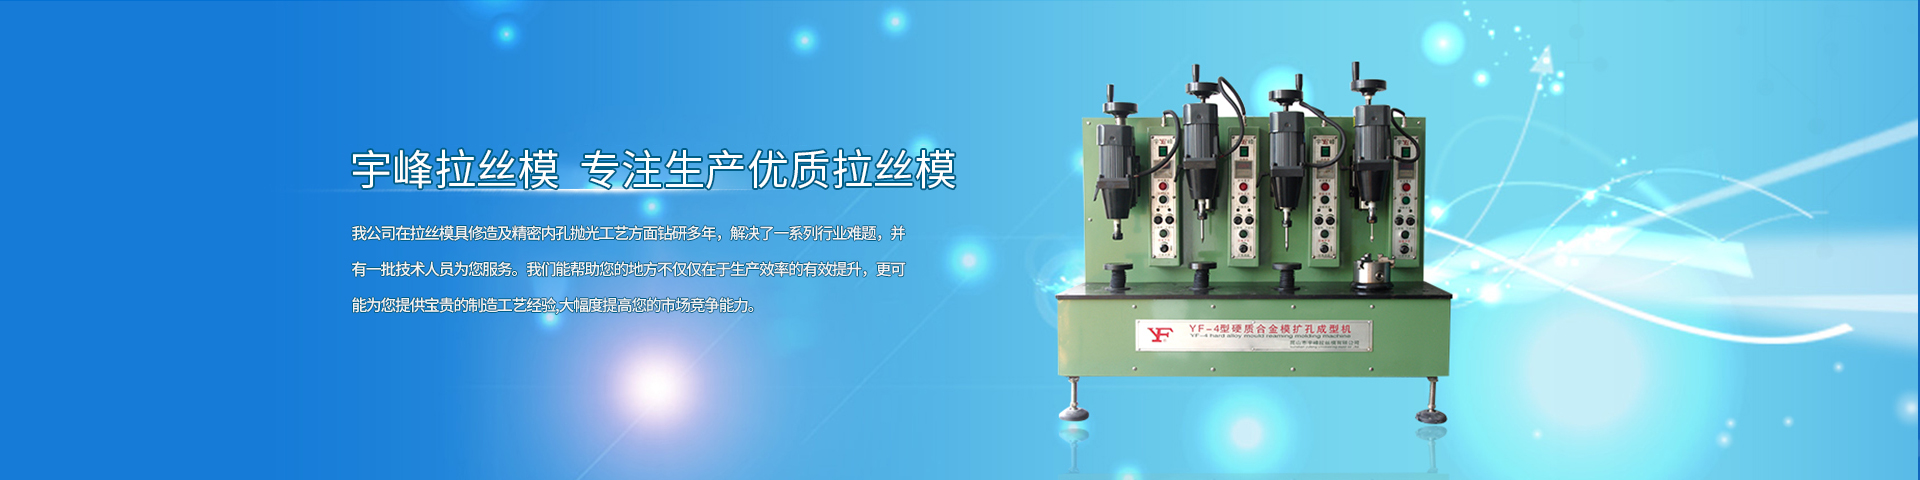
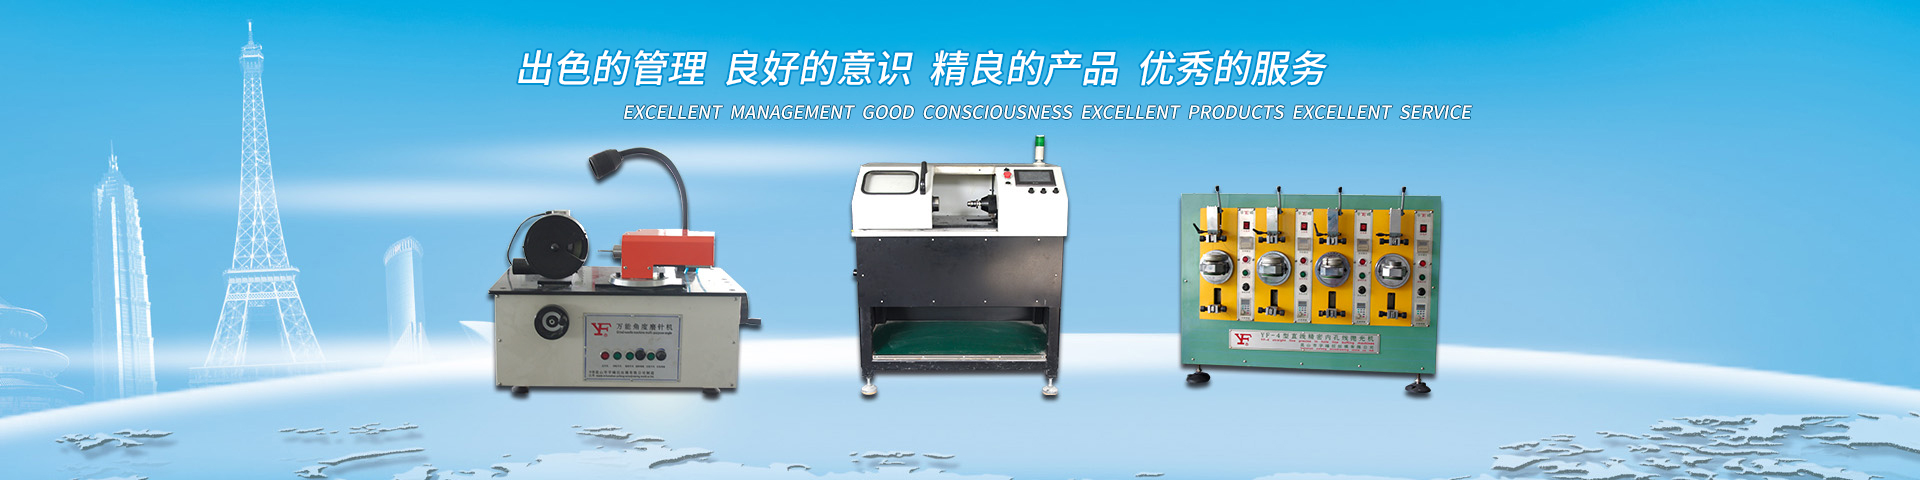
拉丝模是金属线材拉拔成型的核心模具,硬质合金拉丝模的内孔孔径、锥面光洁度、尺寸一致性直接决定线材表面质量与生产稳定性。硬质合金材质硬度高、脆性大,内孔属于微小异形孔,抛光余量极小,抛光过程极易出现孔径超差、锥面变形、喇叭口、表面划痕等问题。昆山宇峰拉丝模有限公司自研的硬质合金精密内孔抛光设备,依托成熟工艺控制体系,从工装定位、磨料选择、运动控制、在线监测、工艺参数闭环等多维度保障拉丝模抛光精度。
稳定可靠的定位工装是精度基础。拉丝模坯体积小、内孔微小,装夹偏心是造成抛光不均、锥面跑偏的首要因素。设备采用同心定位夹具,依靠基准外圆与端面复合定位,装夹时自动找正,保证模具内孔中心与抛光主轴同轴,控制径向跳动在极小范围。夹具采用弹性夹持结构,夹紧力可控,避免硬质合金模坯受压产生微变形;针对不同规格孔径的拉丝模,可快速更换适配工装,更换后无需反复大量校正,保证同批次模具定位基准统一,消除装夹带来的同轴度误差。
可控的柔性抛光介质与磨料体系,实现微量均匀去除。硬质合金拉丝模抛光不能采用强切削式打磨,必须实现微量、均匀的材料去除。设备匹配专用柔性抛光磨料,根据模孔不同区域,入口锥、工作锥、定径带、出口锥选用对应粒度抛光耗材。定径带是控制线材直径的关键区域,选用超细粒度磨料,去除量极低,只做镜面修光;锥面区域适度调整磨料切削能力,兼顾抛光效率。磨料运动贴合模孔内壁轮廓,不会产生单点过度磨削,避免定径带被抛大、锥角改变,保障模孔原始角度轮廓不被破坏。同时磨料供给稳定均匀,防止局部缺料造成划痕或者磨料堆积导致局部过抛。
多轴数控运动系统,精准复刻拉丝模的异形孔型轨迹。拉丝模内孔不是简单直孔,是由多段不同角度锥面加定径圆柱段组成的复合轮廓。设备数控系统预存标准模孔轨迹程序,抛光头按照设定路径、进给速度、摆动角度沿孔型做复合运动,严格跟随模孔轮廓。运动速度、往复行程、摆动幅度独立可调,定径段低速精抛,锥段匀速过渡,各区域抛光时长精准分配。运动机构传动间隙经过预紧消除,伺服实时补偿间隙,避免抛光头窜动,保证每一次抛光轨迹高度重合,批量加工时模孔轮廓一致性稳定。
工艺参数精细化闭环控制,严控材料去除量。抛光精度的核心就是精准控制去除量,硬质合金拉丝模抛光总余量通常仅微米级别。设备对抛光压力、抛光时间、主轴转速、往复频次做数字化锁定。抛光压力采用柔性压力控制,压力过大容易快速抛大孔径、压伤孔壁;压力不足抛光效率低、光洁度不达标。同一规格模具固化一套工艺参数,首件试抛检测后存入程序,批量生产直接调用。同时区分粗抛、半精抛、精抛多道工序,逐级降低去除量,逐步收敛尺寸,不依靠单次大余量抛光,从源头防止尺寸失控。
配套检测与补偿机制,形成品质闭环。设备可集成在线尺寸监测模块,抛光间隙可对模孔定径带孔径、锥面轮廓进行检测,实时反馈尺寸变化。当耗材磨损导致去除效率下降时,系统自动微调抛光时长或者压力进行补偿,避免同批次产品尺寸逐步漂移。每一批次设置首检、巡检,使用孔径仪、金相显微镜检测孔径尺寸、圆度、表面粗糙度,一旦发现尺寸趋势偏移,及时修正工艺参数,防止批量超差。
设备本体稳定性与环境管控减少外部干扰。整机机架刚性充足,抛光作业时震动抑制到位,微小震动都会在微孔内壁留下波纹、纹路。主轴、导轨定期校准,控制主轴跳动。车间配套温湿度管控,温度变化会影响工装、模具的微小热胀冷缩,高精度抛光工况下做好环境恒温,降低热变形带来的尺寸偏差。抛光过程冷却润滑介质持续供给,及时带走抛光产生的热量,防止局部温升造成硬质合金模具热胀,避免测量与实际孔径出现偏差。
规范的耗材管理,维持抛光输出稳定。抛光棒、抛光磨料属于消耗件,磨损后切削能力会发生变化。建立耗材更换标准,达到磨损阈值及时更换,同时新耗材上线前做预修整,保证耗材头部形状和模孔轮廓适配,防止异形磨损的抛光头啃伤模孔内壁。
综合来看,硬质合金拉丝模内孔抛光精度,依靠同轴定位、微量柔性去除、数控轨迹控制、微米级去除量管控、在线检测补偿共同保障。这套设备方案既可以把模孔内壁抛至镜面效果,同时牢牢锁住定径带孔径尺寸、锥角轮廓,满足铜线、钢丝等各类拉丝模具高精度抛光需求,稳定线材拉拔品质。