联系我们:0512-57673880
高速精密线抛光机定制加工内孔抛光有哪些特点?
高速精密线抛光机定制加工内孔抛光的特点
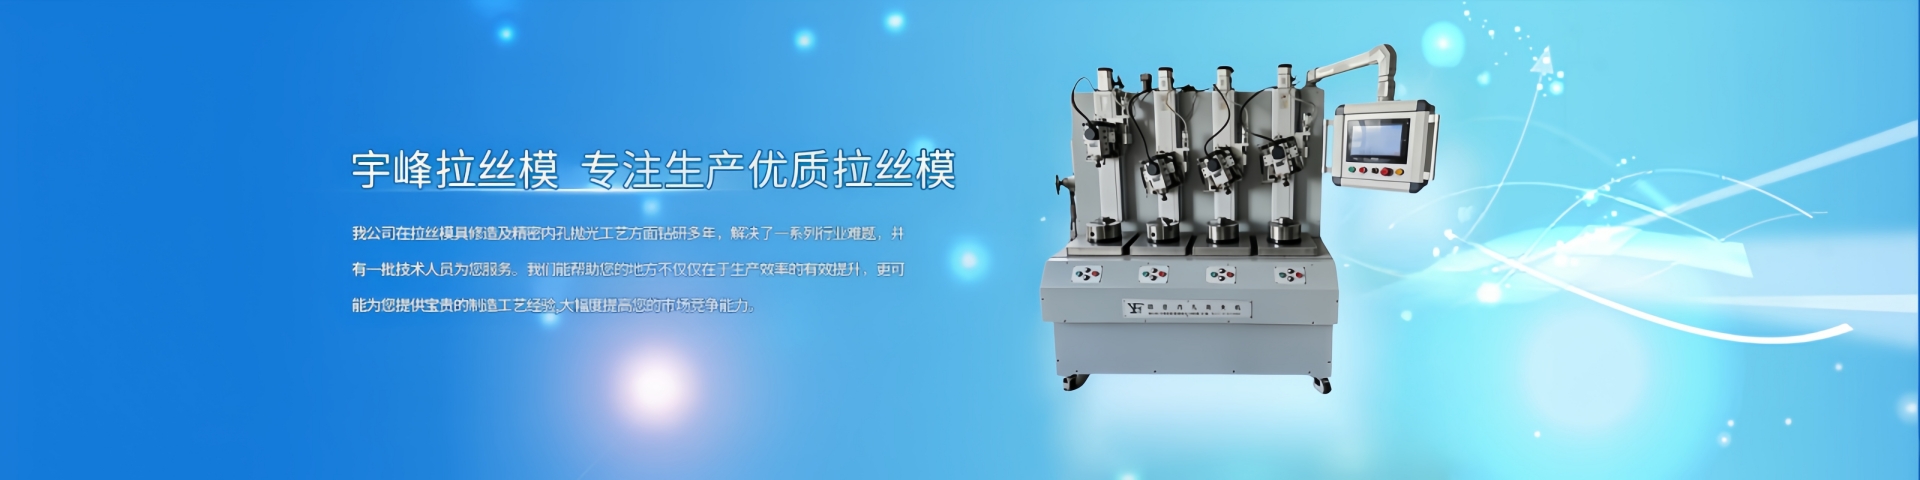
高速精密线抛光机针对微小、长径比大、异形复合内孔开发,支持非标定制工装、运动轨迹与工艺模块,区别于传统研磨、珩磨设备,在拉丝模、硬质合金零件、精密衬套、喷嘴、微小阀孔等工件内孔抛光场景优势突出,尤其适配昆山宇峰拉丝模面向硬质合金、聚晶模具的精密内孔加工需求。设备以柔性微量去除为核心,兼顾轮廓保真、尺寸可控、表面提质,具备多项鲜明应用特点。
第一,适配多类型复杂内孔轮廓,定制化轨迹柔性强。普通抛光设备大多只适合直通孔,高速精密线抛光机可根据工件图纸定制运动程序,既能加工直孔,也可处理阶梯孔、斜孔、锥面孔、多段复合锥孔以及拉丝模特有的入口锥、工作锥、定径带、出口锥一体化异形孔。抛光线材可跟随孔型做摆动、往复、旋转复合运动,贴合内壁轮廓,不会强行改变原有孔型角度,避免拉丝模定径带锥角失真、喇叭口等缺陷。针对不同孔径规格,可快速切换耗材与程序,满足多品种、小批量模具及精密零件的换产需求。
第二,微量柔性切削,尺寸精度可控,实现微米级稳定去除。该设备依靠抛光线材携带超细磨料进行柔性研磨,属于低应力微量去除方式,不存在刚性刀具强力切削的问题。抛光压力、线速度、往复行程、加工时长均可数字化设定锁定,去除量精细可控,不会出现局部过抛、孔径无端放大的情况。对于拉丝模这类对定径带尺寸要求严苛的工件,粗抛、半精抛、镜面精抛工序分层设置,逐级收敛余量,在提升内壁光洁度的同时牢牢守住孔径公差,圆度、同轴度稳定性好,保障后续线材拉拔直径稳定。
第三,高速动态抛光,抛光效率与表面质量兼顾。设备抛光线材运行速度高,磨料持续均匀作用在内孔壁,磨痕细密均匀,可轻松实现镜面抛光效果,有效消除前道工序留下的刀纹、研磨纹路、划痕、麻点。相较于手工抛光、低速研磨,加工节拍更快,一致性更好,大幅降低对技工操作经验的依赖。同时柔性抛光方式不会在硬质合金、聚晶材质表面产生挤压裂纹、表层损伤,保护模具基体,延长拉丝模使用寿命,减少线材拉拔过程断线、表面划伤问题。
第四,工装可按需定制,同心定位稳定,降低装夹误差。定制化工装是该设备加工微小内孔的关键。技术团队依据工件外形、外径、端面基准设计专用夹具,采用同轴定位结构,严控装夹后的径向跳动,保证工件内孔中心与抛光线材运动中心重合。夹持力度可调,针对硬质合金、聚晶等脆性工件采用缓冲夹持,防止夹紧力过大造成工件崩裂、微变形。不同规格工件只需要更换配套工装,定位基准统一,同批次工件抛光效果波动小,非常适合模具厂多规格拉丝模修造业务。
第五,工艺参数数字化存储,批量加工一致性高。全套抛光参数,包括转速、进给、压力、抛光时长、摆动角度均可保存为独立工艺配方。同型号工件再次生产时直接调用程序,无需反复调试。首件完成后进行孔径、粗糙度、轮廓检测,确认合格再批量投产;生产过程中可以定期抽检,一旦出现尺寸漂移,可通过参数微调补偿耗材磨损带来的变化,有效控制批量不良。
第六,适用材质范围广,应用边界宽。除了主流的硬质合金、聚晶金刚石拉丝模具,该设备还可用于不锈钢、钨钢、陶瓷、合金喷嘴、精密衬套、微型阀件等高端工件内孔抛光。通过更换不同粒度、不同结合体系的抛光线材与磨料配方,匹配不同材料的硬度与加工需求,不再局限于拉丝模具修造,延伸到各类高端精密零部件内孔精加工。
第七,配套冷却排屑,抑制热变形,减少表面缺陷。高速抛光过程会持续产生摩擦热量,设备配套冷却润滑供给系统,冷却介质持续送入孔内加工区域,及时带走热量与细微磨屑,避免工件局部升温产生热胀,防止高温造成磨料失效、孔壁烧伤。磨屑及时排出,也能杜绝碎屑卡在抛光接触面划伤已经抛光好的镜面内壁。
当然,高速精密线抛光机也有适用边界,大孔径、大余量去除并不占优势,更适合余量很小、以修光和精密控径为目标的精加工工序。总体来看,定制款高速精密线抛光机核心优势就是柔性轨迹、微量可控、同心定位、高速镜面成型,既能满足拉丝模具修造对孔型、孔径、光洁度的严苛要求,也可以承接各类高端精密零件异形内孔的抛光加工,为精密制造提供稳定的内孔精加工方案。